品质管控
发布时间 2026-07-29作者 工艺部阅读约 4 分钟
为什么自己做
外购治具按标准板做,客户改配列、加旋钮、换灯珠就要改针床。改一次报价不低,交期两周起,项目等不起。
我们的做法是把治具当工装自研:针床用可换模块,104 键区、68 键区、旋钮区各一块,换配列只换模块,底座和机架不动。
测什么,怎么测
逐键触发用矩阵扫描,按下每个键看主控回报的键值对不对,同时测该键的回弹时间是否在范围内。灯效用摄像头拍板,按预设图案比对亮灯位置与颜色。
电流分待机、全亮、充电三种状态取值,超过上下限报警。固件版本与序列号在测试时写入,测试数据带序列号存进 MES,出货后能查到每片板的测试记录。
25 秒怎么做到的
把测试项并行:键值扫描跑完一轮的同时,摄像头在拍灯效;电流采样挂在同一个循环里,不单独起流程。治具上料用真空吸盘定位,操作员只管放板和取板。
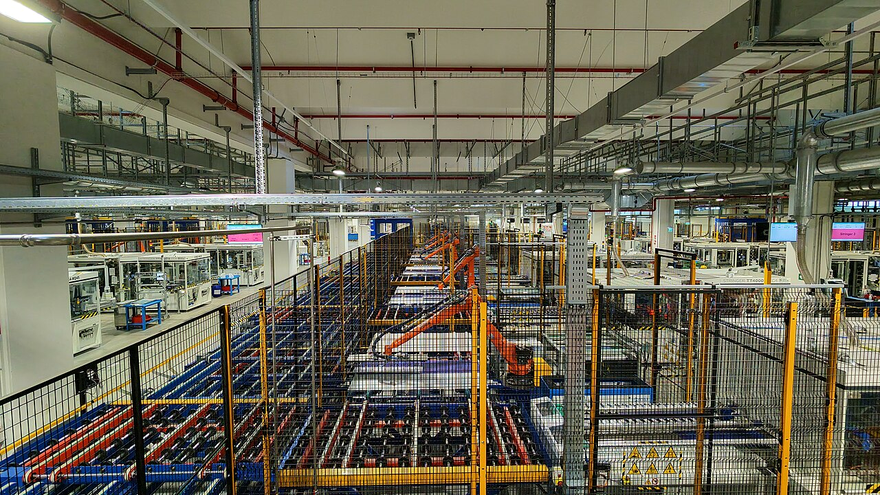
现在单板 25 秒,一条线两工位,日测 2000 片不积压。治具自己做之后,客户改配列的响应时间从两周变成三天。
这篇记录来自 MSEZ 的实际生产数据,涉及具体参数的部分已按客户要求隐去料号。需要更细的工艺说明,可以联系我们索取对应工序的作业指导书摘要。